專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
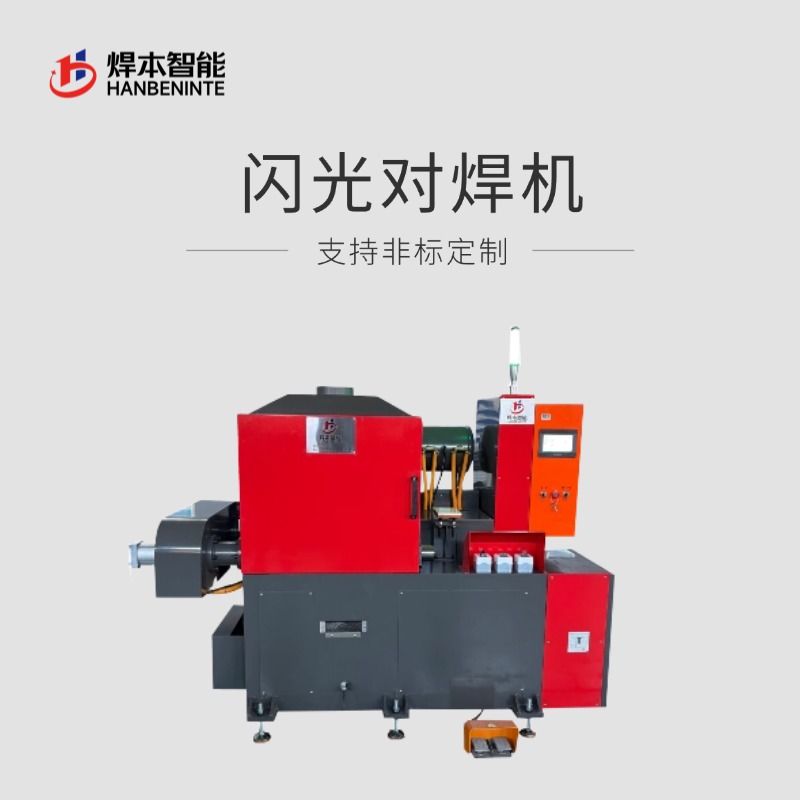
閃光對焊的接頭質量直接影響后續工序和產品性能。常見的接頭缺陷包括未焊透、裂紋、錯位、夾渣、燒穿等。本文針對幾種典型缺陷,從外觀特征、形成原因和改善措施三個角度進行分析,幫助工藝人員和操作者快速定位問題根源
一、未焊透
外觀特征:接頭斷口可見未熔合的原始端面區域,呈灰黑色或可見機械加工痕跡;拉伸試驗時強度明顯偏低。
形成原因:閃光留量不足,端面溫度未達到焊接溫度;頂鍛力過小或頂鍛時機偏晚;端面平行度差,局部接觸不良;二次電壓偏低,閃光不穩定。
改善措施:適當增加閃光留量,使端面溫度均勻;調高頂鍛力和頂鍛速度,縮短頂鍛響應時間;使端面經過機械加工保持平行度;必要時調高二次電壓并觀察閃光穩定性。
二、接頭裂紋
外觀特征:焊縫及熱影響區出現可見裂紋,常見于中高碳鋼、合金鋼、大截面工件。
形成原因:母材含碳量或合金元素較高,淬硬傾向明顯;焊后冷卻速度過快;預熱不充分;頂鍛將部分低塑性的金屬間化合物留在界面。
改善措施:增加預熱次數和時間,使端面溫度均勻;焊后采取緩冷措施,必要時做焊后熱處理;適當調整頂鍛參數,及時擠出可能形成裂紋源的熔化金屬。焊本智能在合金鋼焊接設備中提供預熱工藝方案,可在一定程度上降低裂紋傾向。
三、接頭錯位
外觀特征:焊后兩側工件軸線不在同一直線上,可見臺階或偏移。
形成原因:夾具對中精度不足;工件本身彎曲或端面不垂直;送進過程中一側工件跑偏;夾持力不均。
改善措施:定期校準夾具對中精度;檢查工件來料直線度和端面垂直度;查看送進導軌是否磨損;適當提高夾持力并使兩側對稱。對接頭錯位要求較高的工件,建議在焊后增加校直工序。
四、夾渣與氧化物殘留
外觀特征:接頭斷口可見暗色夾雜物,金相組織中可見氧化物質點。
形成原因:閃光階段不穩定,未能持續排出氧化物;頂鍛力不足,熔化金屬和氧化物未被充分擠出;端面油污、鐵銹較多。
改善措施:使閃光階段保持連續穩定,可適當增加閃光留量;提高頂鍛力和頂鍛速度;做好端面預處理,去除油污和氧化皮。
五、燒穿與局部過熱
外觀特征:工件局部出現熔洞、燒蝕坑,或端面邊緣出現明顯過熱痕跡。
形成原因:二次電壓過高;閃光階段送進速度過慢,局部接觸時間過長;工件形狀不規則,局部電流密度過高。
改善措施:適當降低二次電壓;調整送進曲線,避免長時間局部接觸;對形狀不規則的工件,可借助工藝試驗確定合適參數范圍。
六、小結
閃光對焊接頭缺陷的成因往往不是單一因素,需要結合外觀特征、工藝參數、工件狀態綜合分析。建議建立接頭抽檢和斷口分析的常規制度,將缺陷特征與當時的工藝參數對應記錄,長期積累可形成企業內部的工藝數據庫,為后續品質提升提供依據。
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com