專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
動力電池作為新能源汽車的核心部件,其內部電連接點的焊接質量直接影響整包性能。從電芯到模組,再到電池包,焊接位置貫穿整條產線,其中極耳、連接片與極柱是較具代表性的三類焊接節點。不同節點結構、材料組合與電流載荷各異,對應的焊接工藝也存在差異。
一、極耳焊接
極耳是電芯內部正負極引出到外部的連接片,承擔電流導通功能。極耳焊接通常涉及多層薄鋁箔或多層薄銅箔與極耳金屬帶的連接,要求接頭導電性良好、拉拔力穩定、無明顯飛濺。
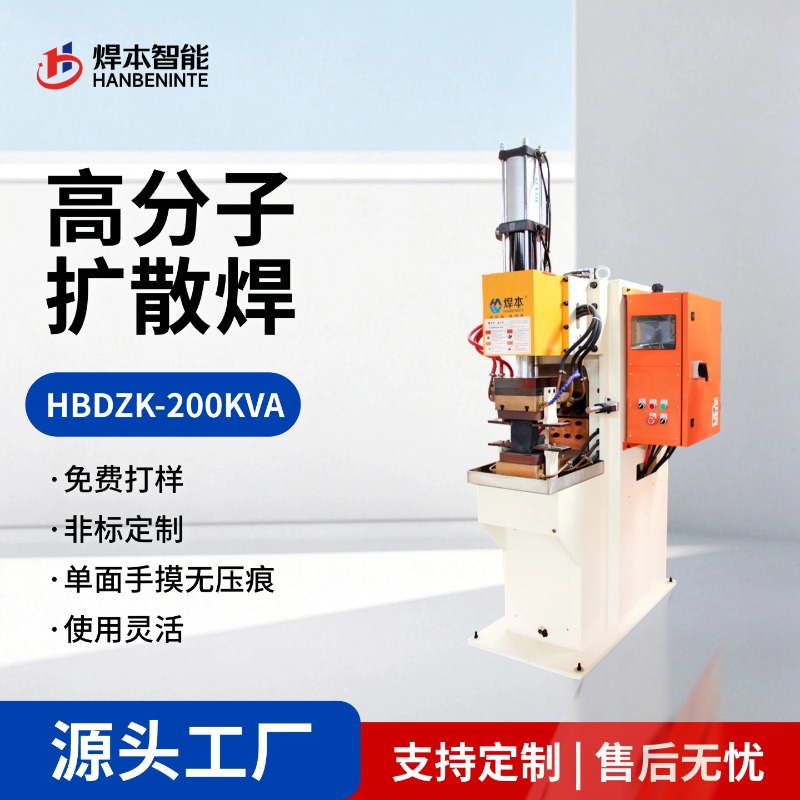
在實際生產中,極耳焊接常采用高分子擴散焊或超聲波焊。前者通過溫度與壓力協同作用,使薄箔層間分子或原子充分擴散,形成連續接頭,內阻較低;后者依靠摩擦生熱完成焊接,速度快但單點截面受限。對于多層薄箔焊接,焊本智能的高分子擴散焊方案在接頭內阻一致性與拉拔力穩定性方面具有優勢。
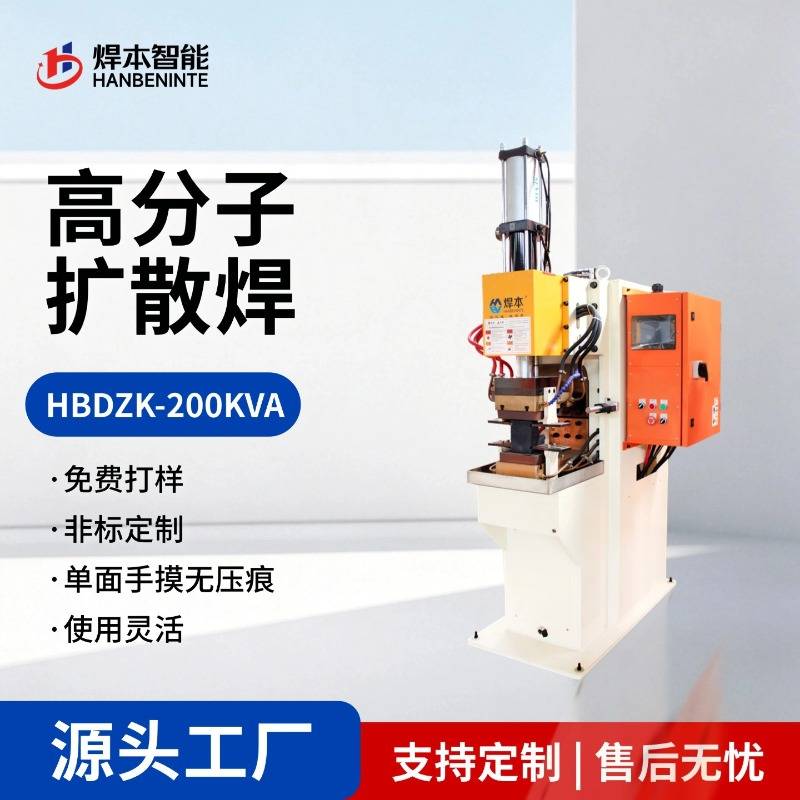
焊本高分子擴散焊
二、連接片焊接
連接片是模組層面對電芯進行串并聯的關鍵部件,通常為銅鋁復合結構或純銅結構,承擔較大電流載荷。連接片焊接不僅要保證機械強度,還要盡量降低接觸電阻,以減少大電流工況下的發熱。
在連接片焊接中,擴散焊工藝能夠借助界面壓力使連接片與極耳緊密貼合,結合溫控曲線讓接觸面原子充分互擴,獲得低接觸電阻接頭。其優勢尤其體現在銅鋁異種材料連接場景,能夠減少因金屬間化合物過厚導致的接頭脆化問題。
三、極柱焊接
極柱是模組與外部電氣接口之間的連接節點,焊接位置通常較厚,對設備功率與機構剛性要求更高。極柱焊接需兼顧密封性與機械強度,避免在長期振動工況下出現開裂或泄漏。
在極柱焊接方案中,擴散焊通過持續壓力與溫度控制,使較厚截面也能獲得組織連續的接頭。對于結構復雜或大截面連接場景,可結合激光焊或攪拌摩擦焊形成復合工藝方案,進一步提升接頭可靠性。
四、關鍵質量控制點
無論哪種焊接節點,質量控制的共性指標包括:接頭拉拔力、接頭內阻、焊點外觀、密封性(針對極柱位置)以及截面金相組織。建議在工藝開發階段建立參數矩陣,對溫度、壓力、保壓時間進行正交試驗,并通過 SPC 控制圖監控量產階段的穩定性。
在自動化產線中,還應配合視覺檢測、電阻在線測量、X 射線檢測等手段,將焊接質量前置管控,避免不良品流入后工序。
五、小結
動力電池的焊接并非單一工序,而是貫穿電芯制造、模組組裝與電池包集成的系統化工程。極耳、連接片、極柱各自承擔不同的功能角色,對應的焊接工藝也應差異化設計。高分子擴散焊憑借低內阻、一致性強、適配多層級連接的特點,成為動力電池焊接工藝體系中的重要一環。
下一篇將聚焦高分子擴散焊工藝參數對焊接質量的影響,為工藝工程師提供參數調試的思路參考。
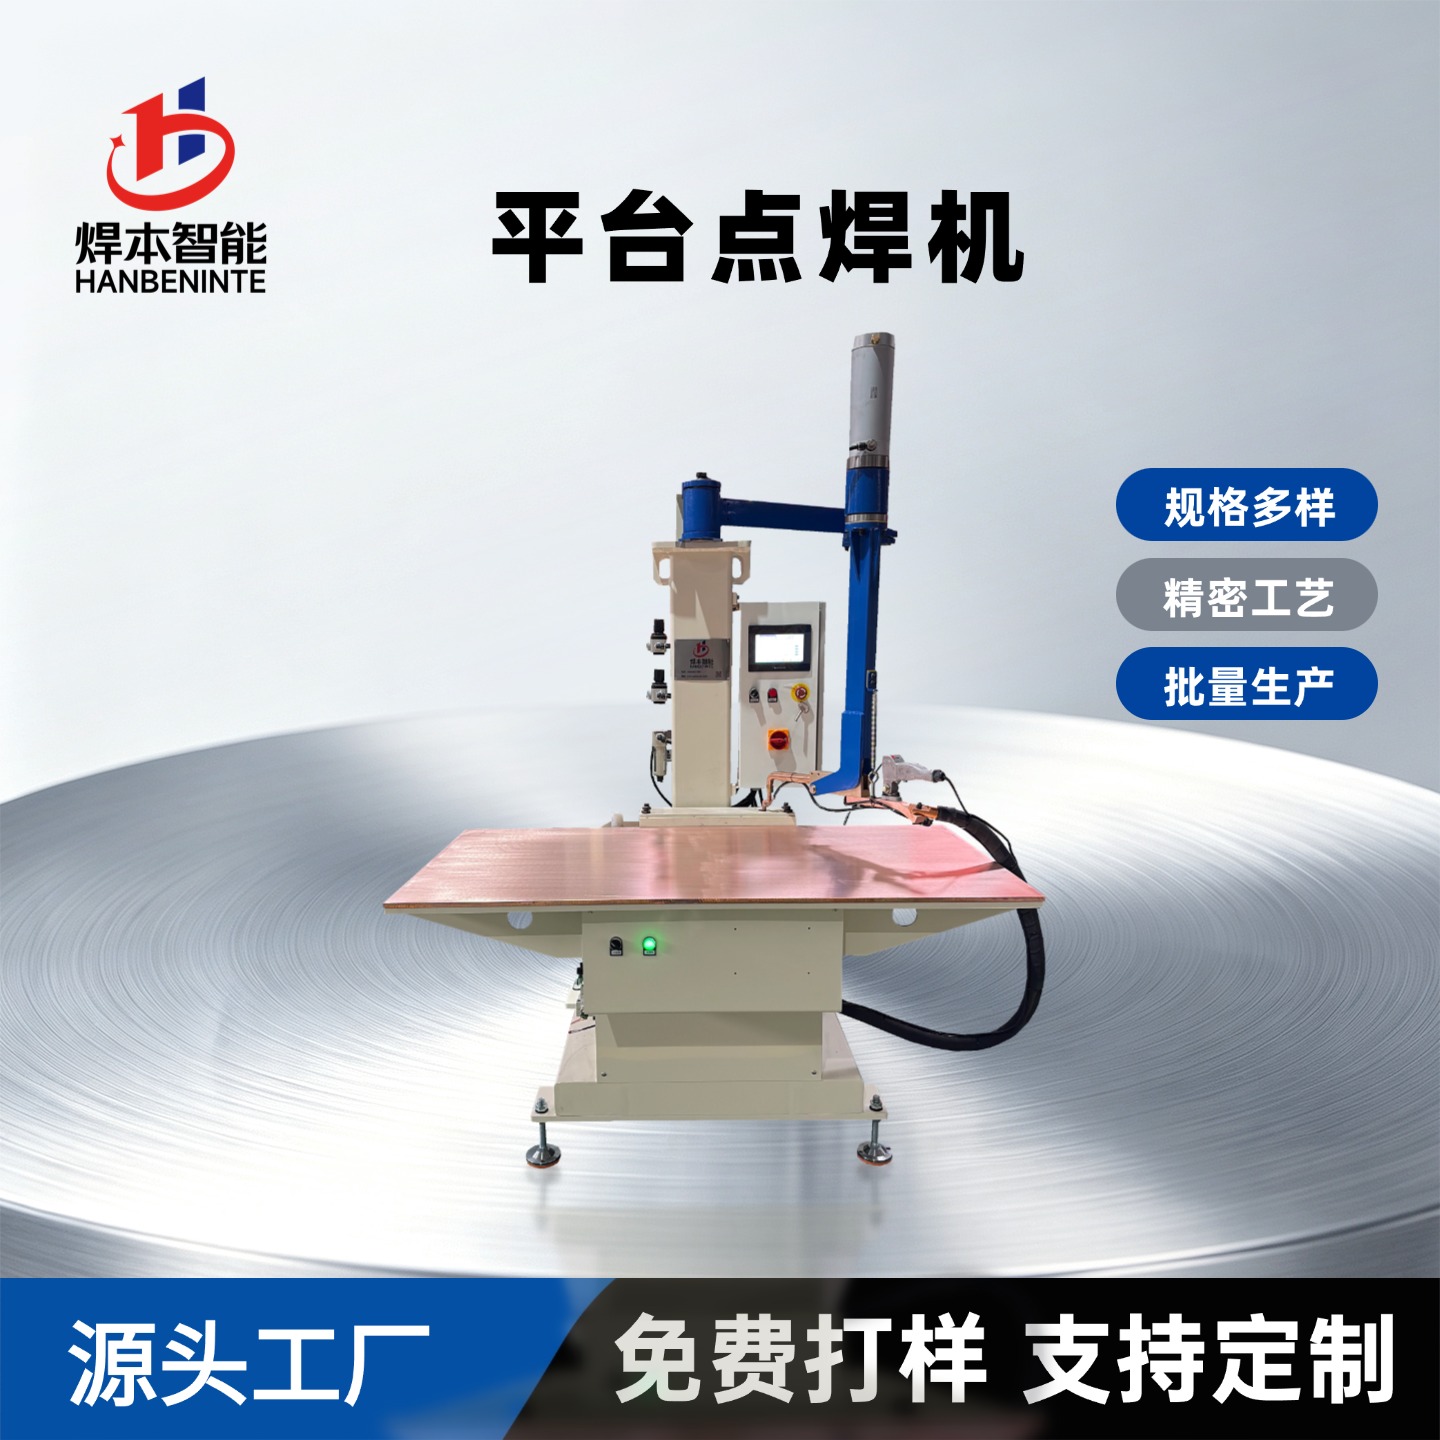
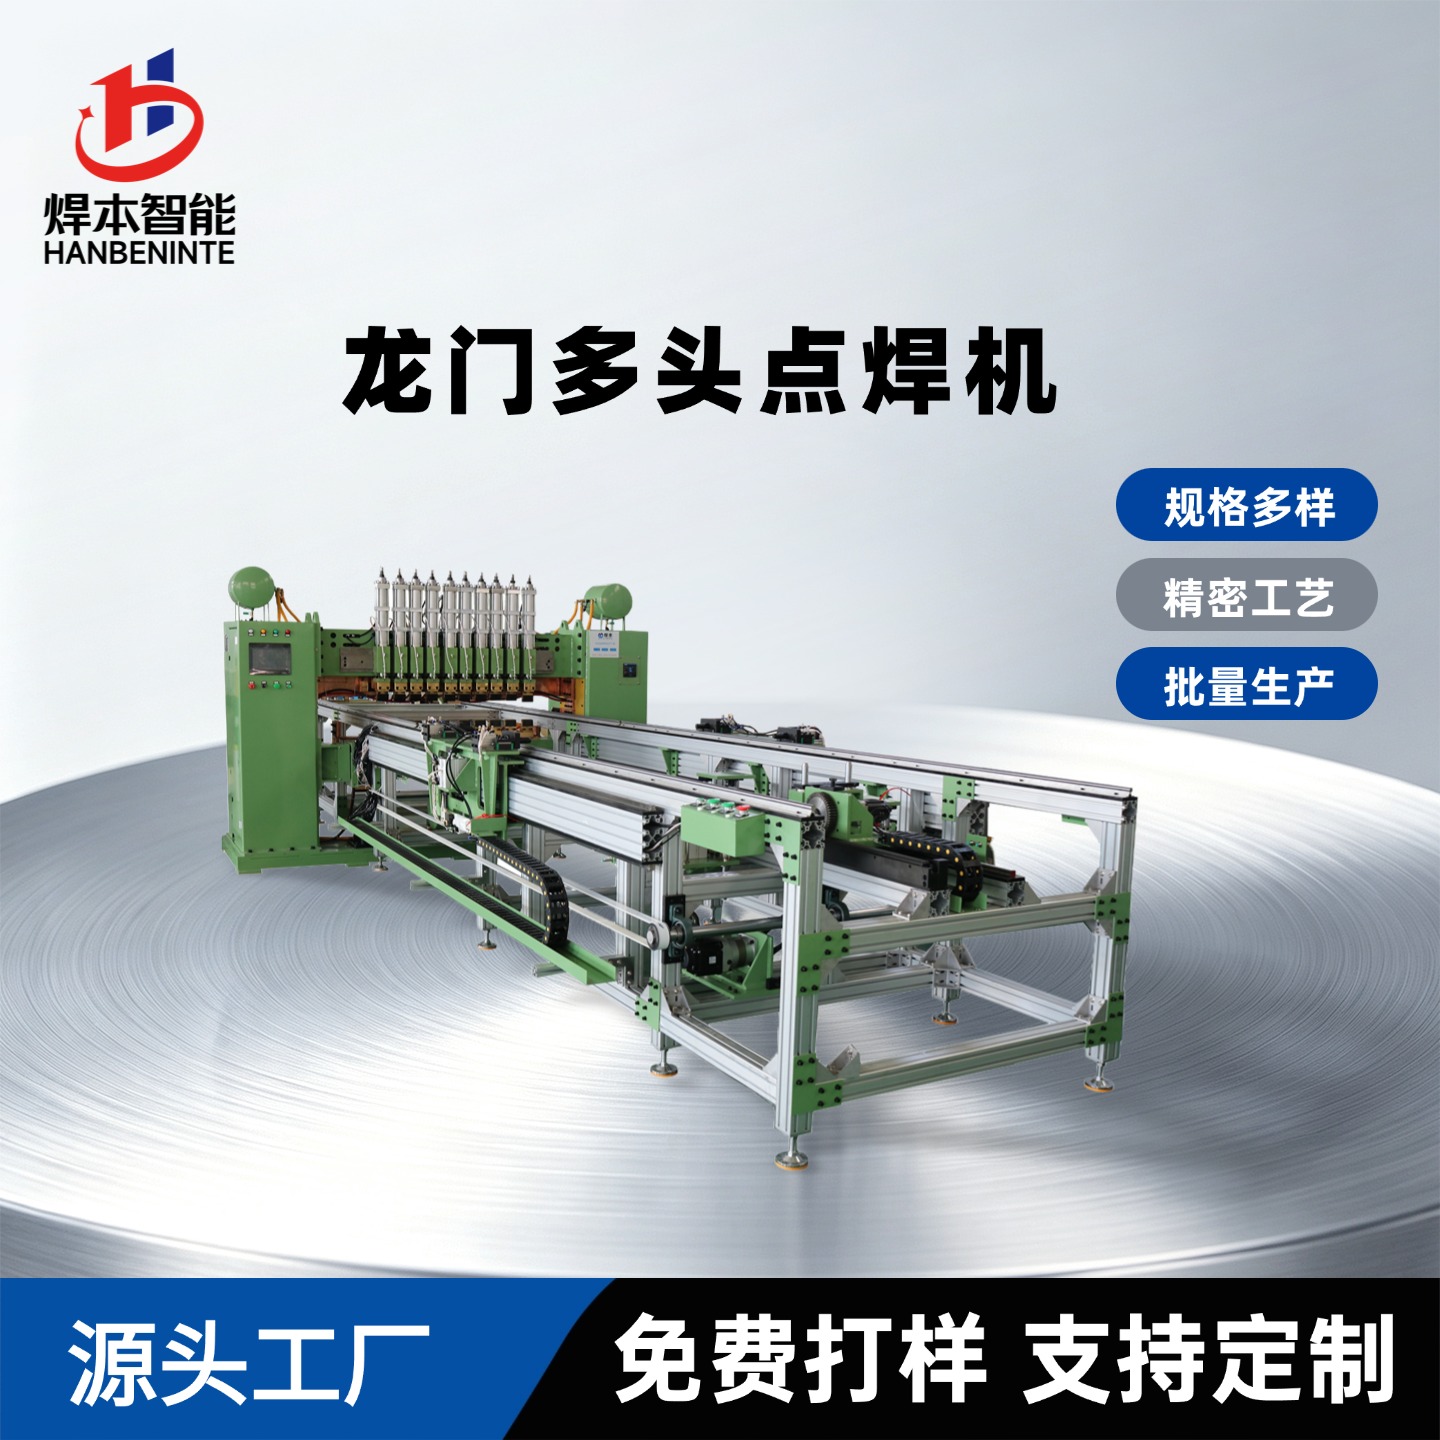
焊本智能裝備電阻焊機源頭工廠,中頻點焊機,電容儲能點焊機,鈑金平臺點焊機,閃光對焊機,高分子擴散焊機,螺母螺栓輸送機,鈑金滾焊機縫焊機、自動化焊接產線,機器人焊接工作站等支持按需定制、支持非標定制。
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com