專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
粘電極是點焊生產中的高頻問題:輕則焊點帶銅、表面不良,重則電極拉毛、工件報廢,停機清理還會影響節拍。電極為什么會粘,怎么從選材、冷卻、修磨三個方面系統改善,本文一次講清。
粘電極的直接原因是電極端部溫度過高:高溫下電極材料與工件表面金屬產生結合,脫開時互相帶走材料。凡是讓端部溫度升高或讓材料親和加劇的因素,都會促成粘電極。其中鍍鋅板焊接時,鋅與銅基金屬的親和性強,粘電極問題尤其突出。
①電流密度過高。電極磨損后端面變小,電流集中在小面積上,端部溫度驟升。②冷卻水流量不足或水路堵塞,電極散熱變差。③電極材質與工件不匹配。焊接鍍鋅板時,普通鉻鋯銅電極容易粘,改用氧化鋁銅等材質通常更耐用。④電極壓力不足,接觸電阻偏大,端部發熱加劇。⑤焊后維持時間過長,電極與高溫焊點的接觸時間偏長。
選材上,按工件材料匹配電極材質,焊接鍍鋅板優先考慮抗粘連性能更好的材質。冷卻上,定期檢查水路流量,電極修磨后注意冷卻腔是否有效。修磨上,按焊點數量建立修磨制度,固定修磨頻次和單次修磨量,具體數值參照電極廠家推薦值執行,達到更換標準及時更換,不要等到粘了再修。
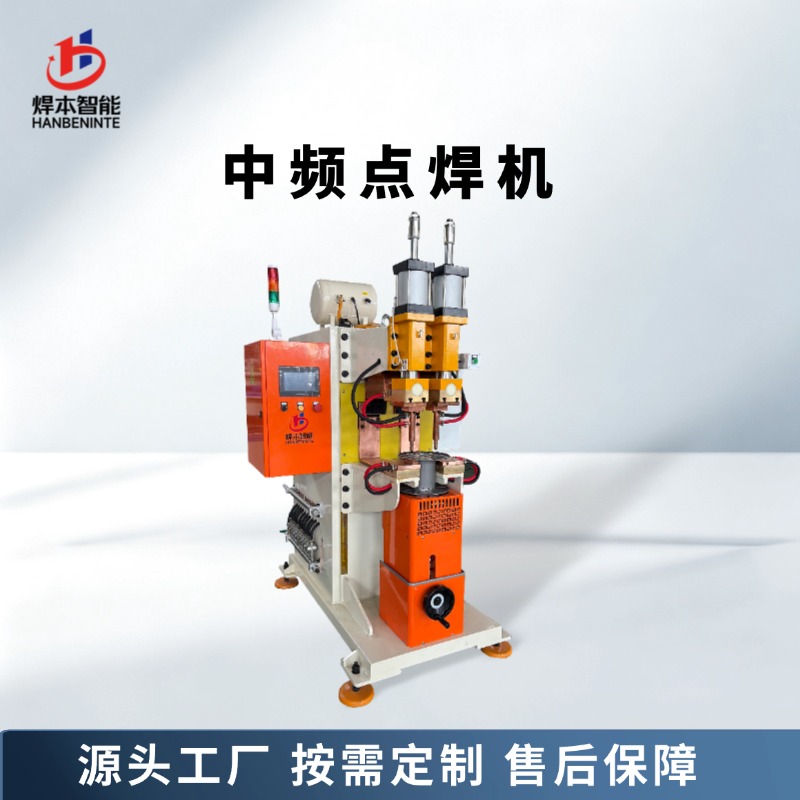
焊本智能在設備配套上,可以按工件材料推薦電極材質與結構,并提供電極修磨與更換的作業指導。把電極管理做成標準動作,粘電極問題通常都能明顯減少。
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com