專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
不銹鋼水槽、家電面板、機箱外殼這類“面子件”,焊完往往還要經歷一道工序:打磨。點焊壓痕一個個用砂帶機磨平,不銹鋼還會發黃發黑,拋光工位永遠缺人。其實壓痕不是點焊的宿命,換一種通電方式,問題往往迎刃而解。
一、壓痕是怎么被“壓”出來的
傳統點焊由上下兩個電極頭對工件“夾擊”,電流和壓力全部集中在指甲蓋大小的接觸面上。金屬在高溫高壓下塑性變形,正面凹陷、背面凸起,點焊壓痕就此定型。更麻煩的是參數窗口極窄:電流稍大就燒穿發黑,壓力稍小又焊不牢,老師傅也得時刻盯著。
二、單面點焊:把“點接觸”換成“面接觸”
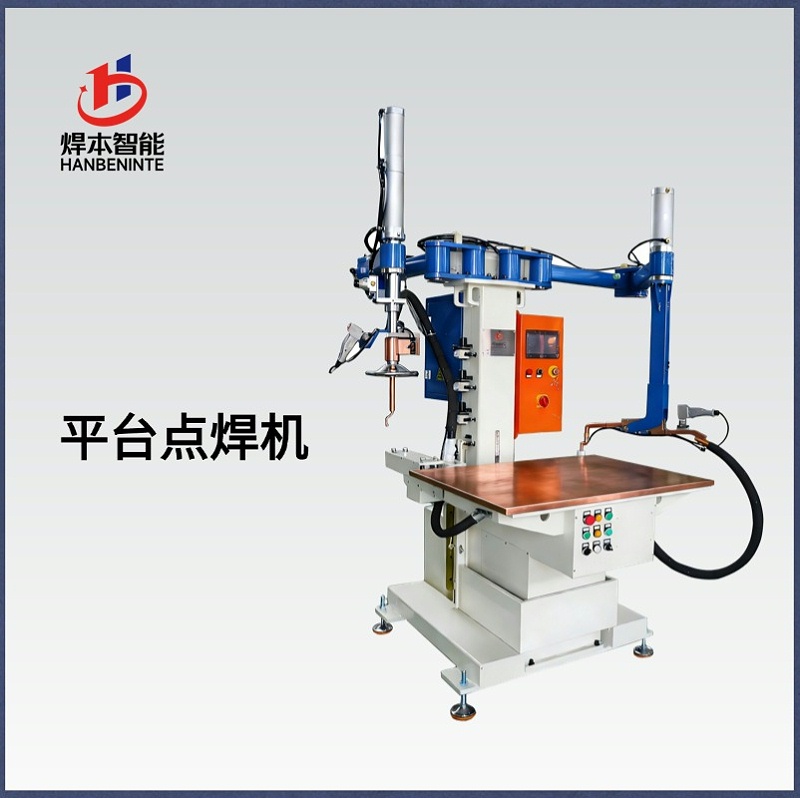
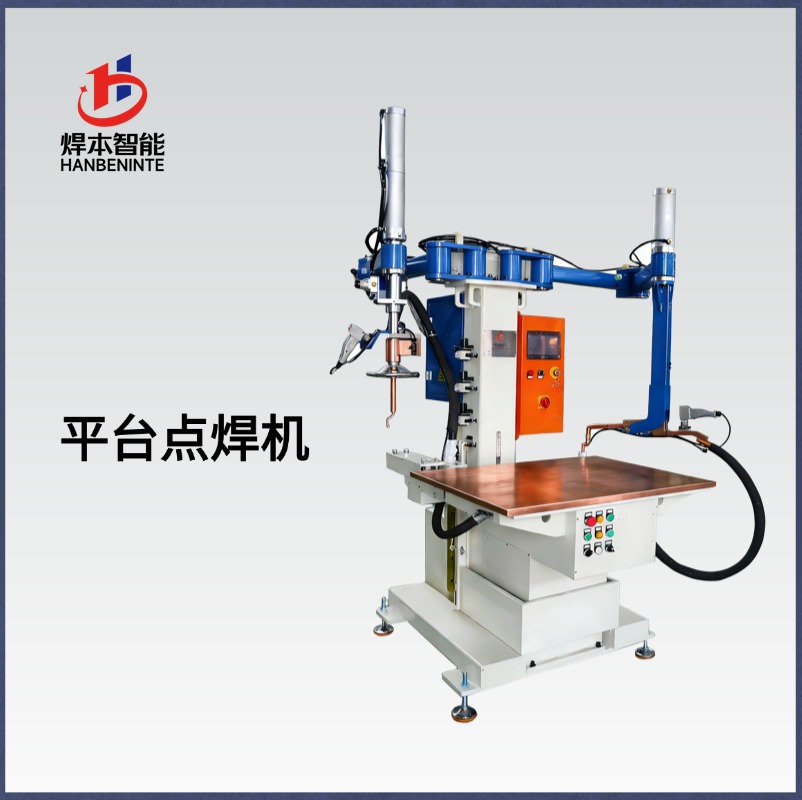
平臺式無痕點凸焊機(業內俗稱平臺焊)換了個思路:下電極不再是一個小電極頭,而是一整塊導電平臺,電流只從工件正面單側進入,經工件擴散后由平臺大面積回流,這就是單面點焊。
關鍵在于電流密度。平臺側接觸面積是電極頭的成百上千倍,電流密度被稀釋到幾乎不發熱,工件背面自然平整無痕;正面受力分散,壓痕深度也大幅變淺。對薄板裝飾件而言,單面點焊基本可以讓打磨工位“下崗”。
三、設備差距,藏在控制系統里
同樣是單面點焊,為什么有的機器焊得干凈漂亮,有的照樣發黑?差距多半在平臺焊接運動控制系統上。
焊接質量由電流、時間、壓力三要素共同決定,任何一項波動都會寫進焊點里。成熟的平臺焊接運動控制系統會實時監測焊接動態電阻,逐點修正電流輸出;伺服壓緊讓每一點壓力保持一致,杜絕虛焊與過焊。可以這么理解:銅平臺決定品質下限,控制系統決定上限。焊本交付設備前最花時間的環節,就是按客戶母材的材質與厚度,把系統參數逐項調校到位。
四、考察設備時看三處
一看平臺電極的材質與平面度;二看焊點一致性,最好現場連續試焊五十個點,對比外觀與強度;三看平臺焊接運動控制系統是否內置參數庫、支持權限分級,這直接決定日后換產調機的快慢。
結語
點焊壓痕、打磨、發黑,這些被當作“行業慣例”的麻煩,其實都有解。選對通電方式、調好控制系統,薄板焊接完全可以一次成型、免打磨。有疑慮的,不妨寄樣打樣,眼見為實。
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com